第一次拿起二保焊枪,很多人盯着火花,焊完才发现:焊道忽宽忽窄,旁边粘了一圈飞溅,有的地方还鼓起一个包。练过一段时间,又会遇到另一种困惑:同样的电压和电流,昨天焊得顺,今天换块板却不对劲。
学二保焊,要把焊机、材料和手上的动作一起看。下面从零基础练习讲起,再把顶丝、气孔、咬边和未熔合的排查顺序说清楚,也给已经上岗的师傅留一份能带回工位的记录方法。
适用范围:以普通低碳钢、实心焊丝、二氧化碳气体保护焊的基础训练为主。“二保焊”通常指CO₂气体保护焊,属于熔化极活性气体保护焊(MAG)范畴。氩气与CO₂混合气体、药芯焊丝、脉冲工艺的设置不能照搬。实际生产按焊接工艺规程(WPS)、焊材要求和设备说明书执行;零基础学员应在老师现场指导下练习。
一、刚开始学,先让手稳下来
练习的第一步是认识设备:焊接电源提供电能,送丝机把焊丝稳定送入焊枪,导电嘴负责向焊丝传导电流,喷嘴把保护气体送到焊接区域。工件上的焊接回路线夹用于完成焊接回路,不能代替设备的保护接地。
常见低碳钢实心焊丝工艺多用直流反接,即焊丝接正极、工件接负极。接线方式必须核对设备和焊材说明,不能看到另一台机器这样接就照搬,更不要把药芯焊丝的要求混在一起。接线、清理送丝机构或更换部件前,应停机并按说明书切断相应电源。
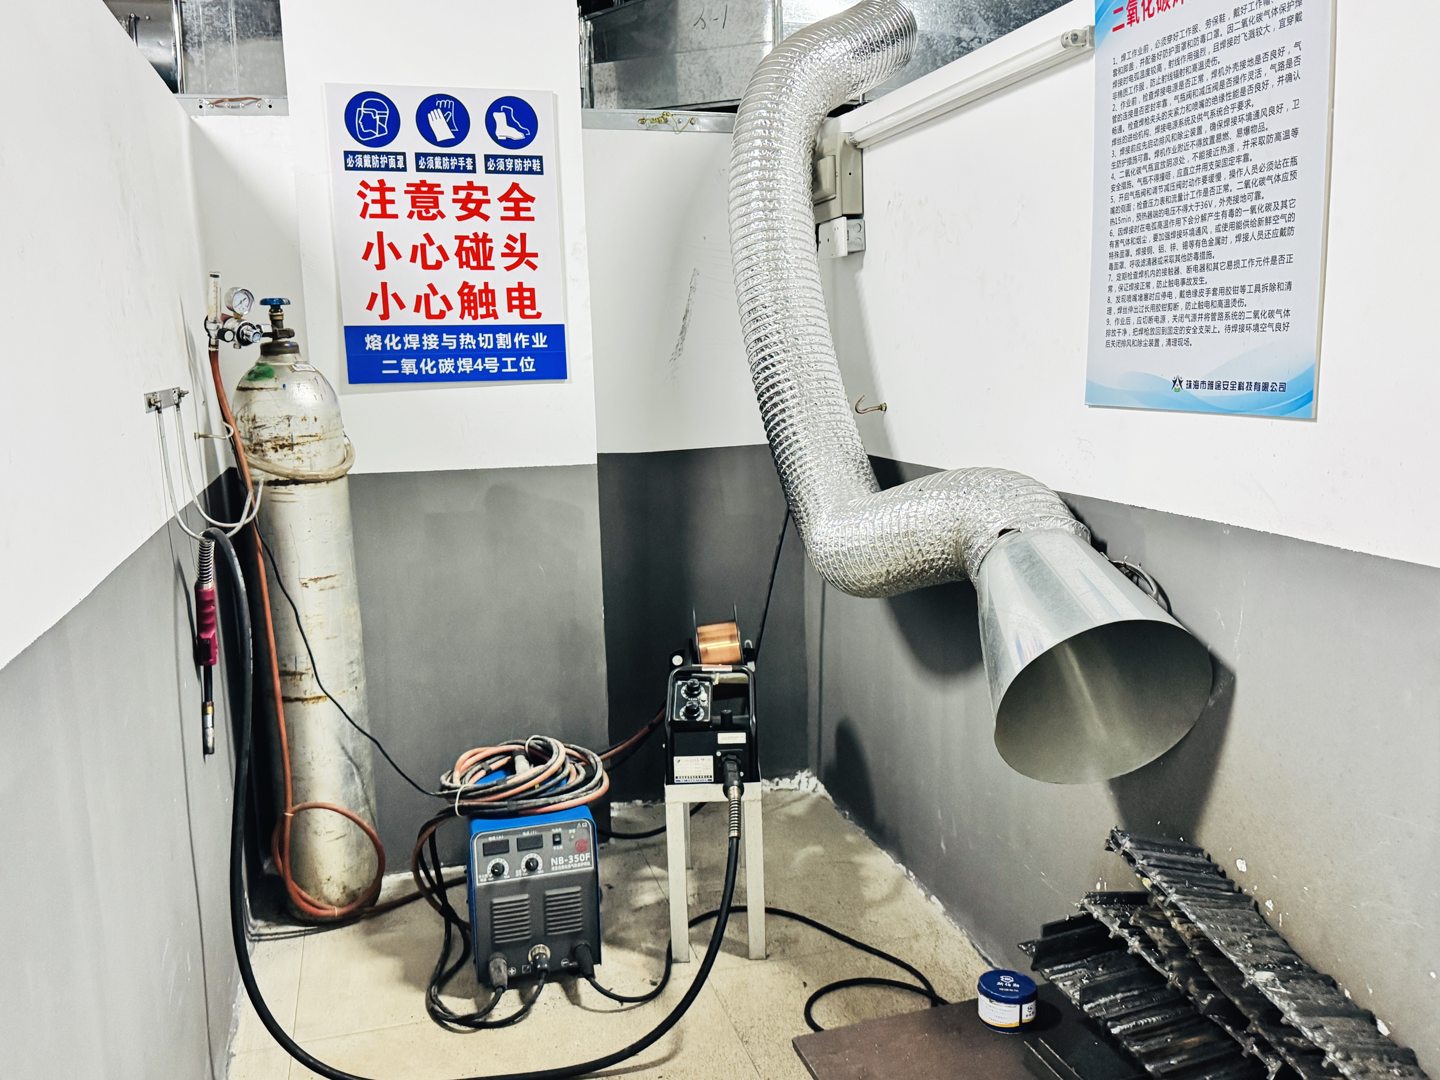
穿戴合适的焊接面罩、干燥完好的防护手套和阻燃工作服,确认排烟、周围可燃物、气路及电缆状态。保护气体不能代替通风,排烟也不能用强风直接吹熔池。气瓶要按规定固定,气路检漏不能用明火;有动火审批要求的场所,先落实审批和监护。装过易燃物的容器及受限空间作业,不能拿来当入门练习。
把第一次练习拆成几小步
- 先不开弧走一遍。找好站位和手臂支点,沿接缝移动焊枪,确认中途不会被电缆拉住,也不会把身体靠在带电或高温部位。
- 在老师准备的清洁试板上练短直焊道。先求枪距和速度稳定,暂时不追求“鱼鳞纹”,也不要一上来就大幅摆动。
- 每焊完一条,按要求停机、待试件适当冷却,再观察焊道宽窄和两侧衔接。用工具拿热试件,清理飞溅时注意眼面防护。
- 直焊道稳定后,再学平角焊、接头和收弧。立焊、仰焊另有工艺和控制要求,不宜直接套平焊的参数与手法。
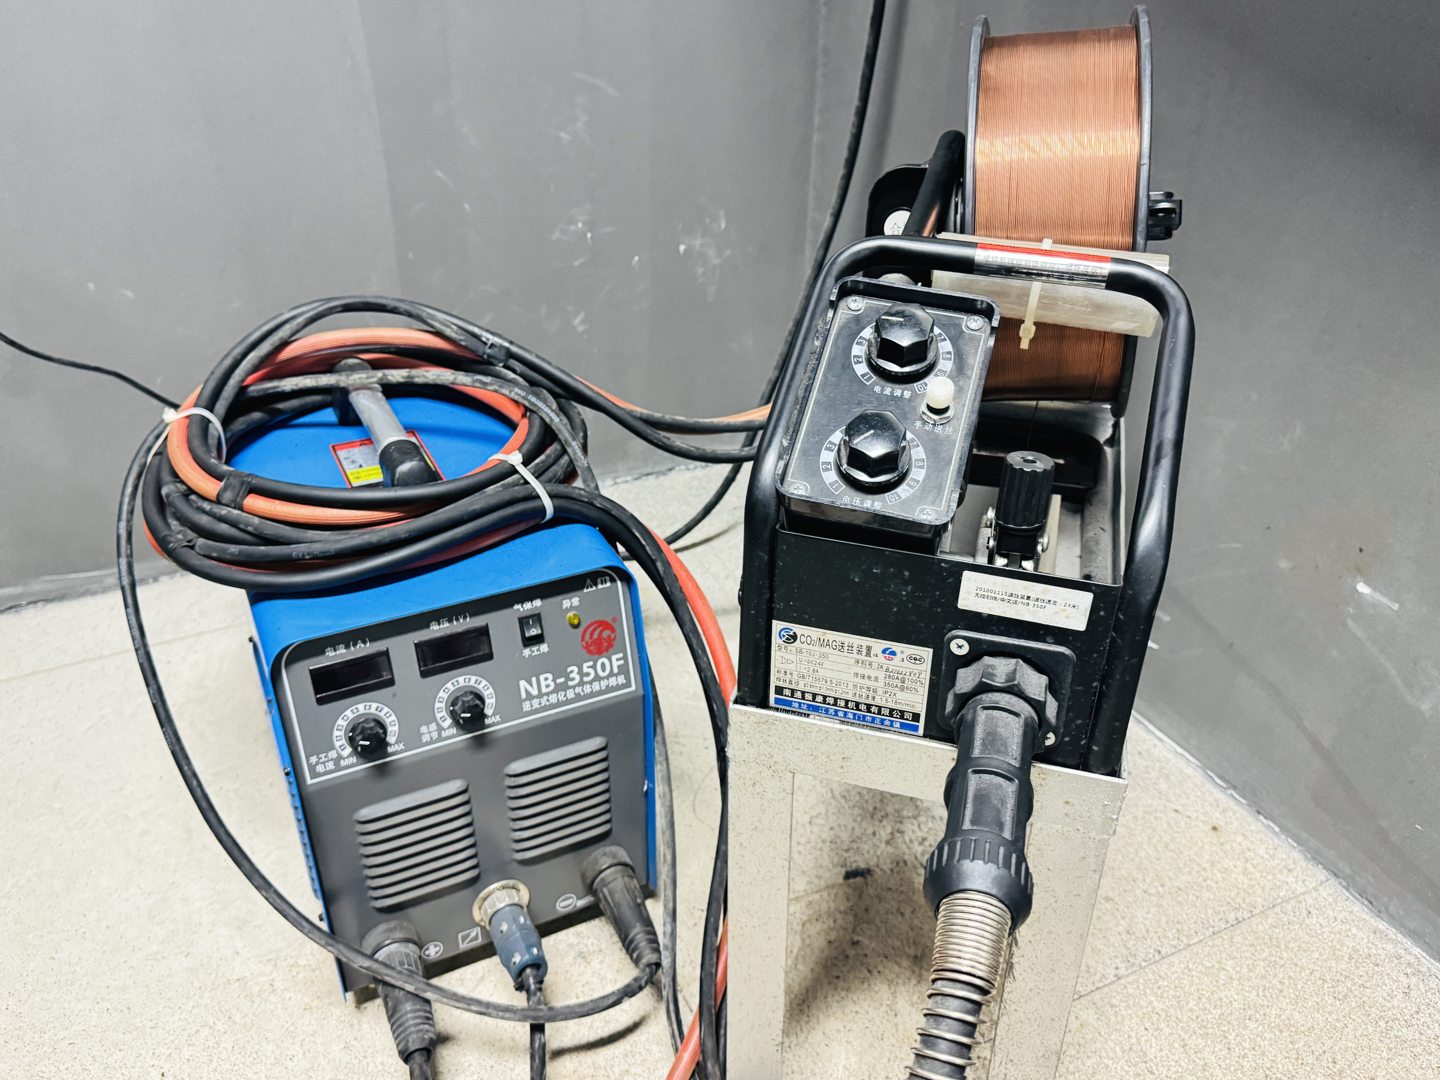
二、二保焊电流电压怎么调?先确定工况,再试焊
拿到一块板,先核对材质、板厚、接头形式和焊接位置,再确认焊丝牌号、直径及保护气体。薄板搭接与厚板坡口对接,对热输入和熔透的要求差别很大。只问“调多少电流”,缺了这些条件,答案很容易误导。
对常见恒压型气体保护焊设备,送丝速度与焊接电流密切相关,电压主要影响弧长及焊缝成形,两者需要匹配;伸出长度和焊接速度也会改变实际效果。带一元化功能的焊机可能联动调整参数,应先选对材料、丝径和气体程序,再按说明微调。
初始值从焊机推荐表、焊材资料或已经批准的WPS中取。在同材质、同板厚、相近接头条件的试件上试焊,固定其他条件,每次只小幅调整一个因素,记录前后变化。没有合适的工艺依据时,先让老师或焊接技术人员确认,不在正式工件上反复试错。
枪距变了,焊出来也会变
焊丝干伸长是导电嘴端部到电弧起点之间未熔化焊丝的长度;它与喷嘴到工件的距离不是同一个概念。练习时焊枪一会儿抬高、一会儿压低,即使旋钮没动,电流和气体保护效果也可能跟着变。先把枪距稳定在工艺规定的范围,再判断是否需要调机。
观察重点放在熔池前缘和两侧熔合情况,别只盯最亮的电弧。焊枪的工作角度要照顾接头两侧,行进角度按工艺和位置确定。老师傅说“听声音”,是在综合判断电弧状态;声音顺耳,不能单独证明焊缝合格。
三、顶丝、飞溅、气孔:按顺序查,少走弯路
下表列的是常见排查方向,并非看到一种现象就能确定唯一原因。发现异常先停止当前焊接,按安全要求检查;机械问题排除后,再在工艺允许范围内试调。
| 看到的现象 | 先检查什么 | 后续处理思路 |
|---|---|---|
| 焊丝频繁顶工件,枪有推手感 | 送丝是否顺畅,导电嘴和丝径是否匹配,回路接触及枪距是否稳定 | 机械状态正常后,检查电压与送丝速度的匹配。可能是相对送丝量过大或电压偏低,不能一味加大送丝。 |
| 飞溅明显增多,电弧不稳 | 母材油锈、焊丝状态、极性、气体种类、回路线夹接触 | 再核对电压、送丝与干伸长。CO₂与混合气体的飞溅表现不同,不能用“完全没飞溅”作为合格标准。 |
| 焊缝表面出现针孔、小坑 | 气源及流量、漏气、喷嘴堵塞、穿堂风,以及母材和焊丝污染 | 气量过大也可能扰乱保护。查明原因、按规定清除缺陷后返修,不能盖一层就算处理。 |
| 焊缝两边出现沟槽,即咬边 | 焊接速度、热输入、枪角及两侧停留是否合适 | 按工艺调整行进与填充,必要时分道焊;不要靠任意加宽摆动掩盖沟槽。 |
| 焊道凸起,像“堆”在板上 | 接头清理、坡口与间隙、热输入、枪角,熔池是否跑到电弧前方 | 警惕未熔合或搭接。改善电弧对接头的作用位置,并按要求检验,不能只磨平表面。 |
| 薄板烧穿,或收尾留下弧坑 | 装配间隙、焊接速度、热输入和收弧方式 | 薄板先改进装配与工艺匹配;收弧按工艺填满弧坑。裂纹或烧穿应按批准的返修方法处理。 |
四、老师傅也值得检查的几个“小地方”
参数没变,先看耗材和送丝
导电嘴磨损、送丝轮槽型不匹配、压力不当、送丝软管积尘或枪缆弯折,都可能破坏稳定送丝。用增加送丝轮压力去硬压,有时会把焊丝压伤,留下更多屑末。维护按设备说明做,不能在通电运行中把手伸进送丝机构。
气体流量要按规定在通气状态下核对,同时检查喷嘴与气路。珠海金湾、三灶、南水等地的厂房或维修现场,门口穿堂风、工位风扇方向都值得留意。挡风和局部排烟需要一起安排,不能为了保气把烟尘留给焊工吸。
漂亮的表面,只完成了检查的一部分
焊道光顺、尺寸均匀值得追求,但内部未熔合、未焊透或气孔,可能从表面看不出来。是否要求全熔透、焊脚尺寸是多少、采用什么检验方法,要看图纸、产品标准与工艺文件。不能把所有角焊缝都按对接全熔透来判断。
多层多道焊,要按要求清理层间、控制道间温度和焊接顺序;有预热要求时,按规定测量和记录。涉及承压设备、重要承载结构等产品,人员资格、工艺评定和检验另有要求,一篇通用技巧文章不能代替这些条件。
把稳定工艺留下来,下次换人也能核对
在试件旁记录母材与厚度、接头和位置、焊丝牌号与丝径、气体、送丝速度或电流、电压、干伸长、焊接速度,以及检验结果。换气体、换丝径、换接头时重新核对适用范围。生产中超出WPS范围的调整,应由相应技术人员按程序处理。
五、学员经常问的三个问题
没有基础,多久能学会二保焊?
能引弧、焊出一条直焊道,与能稳定完成岗位要求,是不同的训练阶段。学习时间取决于练习量、焊接位置、材料和检验要求。先让老师看一次试焊,再确定补练内容,比承诺“几天学会”更有用。
为什么照着网上参数,还是焊不好?
先对照气体、丝径、板厚、接头与设备模式是否一致,再看枪距和焊速。尤其不能把混合气体工艺表当成纯CO₂参数表;同样的面板数值,也不保证实际焊接状态一样。
会二保焊,就能直接上岗吗?
技能与作业资格需要分别核实。从事依法属于特种作业的熔化焊接与热切割作业,应具备相应有效操作资格;特种设备焊接岗位还应核对对应资格及适用项目。企业安排上岗前,也要确认人员已经熟悉本岗位工艺和现场安全要求。
准备在珠海学焊工,或已经上岗想解决某一种缺陷,可以把常焊材料、板厚、接头形式和遇到的问题先列出来。企业人事安排培训时,也可以带上岗位要求,让练习内容更贴近实际工件。
珠海市金湾区雅图职业培训学校(雅途安全教育)
焊工项目咨询:梁爱珍老师 15015932388(微信同号)
学校电话:0756-7763428
学校地址:珠海市金湾区三灶镇鱼月村黄竹楼2楼(伟民广场对面)
咨询时说明“零基础学二保焊”或具体的实操问题,训练内容与安排以老师核实为准。可通过官网在线报名提交需求,也可查看焊工培训与实操学习内容。

